
摘要:背景 收放板机在PCB产线中往往被视为工序之间的“搬运工”。但如果仅以搬运工具来定位收放板机,会低估它在产线中的实际价值。一台设计合理的收放板机,至少承担了三个角色:作为效率节点影响产线节拍,作为品质节点影响板面良率,作……
背景
收放板机在PCB产线中往往被视为工序之间的“搬运工”。但如果仅以搬运工具来定位收放板机,会低估它在产线中的实际价值。一台设计合理的收放板机,至少承担了三个角色:作为效率节点影响产线节拍,作为品质节点影响板面良率,作为数据节点影响追溯完整性。理解这三个角色,才能在产线规划和设备选型中做出准确判断。
效率节点——产线节拍的调节器
收放板机夹在前后两道工序之间。前道工序的来料速度与后道工序的消耗速度共同决定了它的工作节奏。如果收放板机产速低于前道来料速度,板件在入口堆积;如果产速高于后道消耗速度,板件在出口堆积或设备空转。
收放板机通过工位设计来匹配产线节拍。单工位设备适合换料不频繁的工序,双工位设备通过取放分离减少等待时间,三工位联动设备将换料停机压缩为零。以坤鹏伯爵KPRUL-6642为例,三工位联动设计,上料、加工、下料并行执行,换料不停机。暂存工位在前后工序节拍不一致时发挥缓冲作用——前道暂缓时暂存位继续供料,后道暂缓时暂存位临时存放已完成取放的板件。
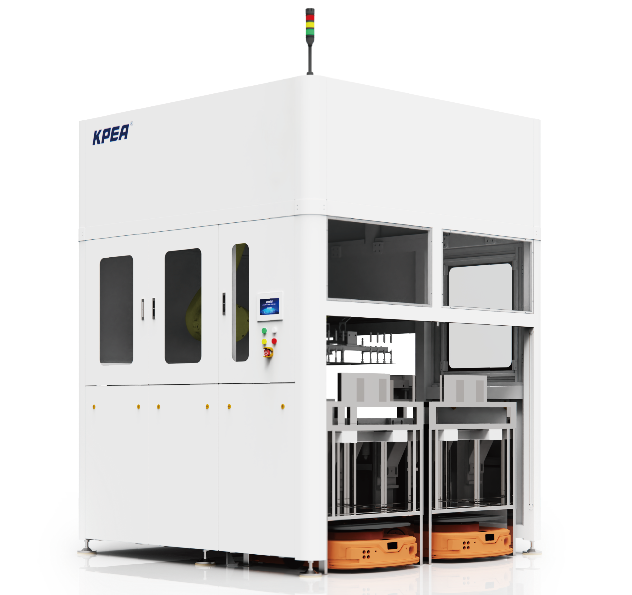 KPRUL-6642 六轴三工位水平式收放板机
换型效率也是收放板机影响产线效率的一个方面。多品种小批量产线中,手臂自动调整和预设参数切换将换型时间从分钟级压缩到秒级。
品质节点——板面良率的守门员
收放板机是板件流转过程中与板件接触最频繁的设备之一。取放方式的选择直接影响板面品质。
吸盘方案产速快,适配内层常规制程和后道高速收板。以坤鹏伯爵KPZU-902A蜘蛛手收板机为例,产速60 Pcs/min,收板精度±1mm。但在外层DES和防焊等工序中,吸盘与板面直接接触存在刮伤风险。夹板边方案从取放原理上减少接触损伤。以坤鹏伯爵KPRU/L-6640T为例,采用夹板边方式取放,板面全程无接触,适配L插架载具。隔纸方案在收板堆叠过程中通过板间铺纸实现无接触堆叠,KPZU-904在蜘蛛手高速收板基础上增加可开关隔纸功能。
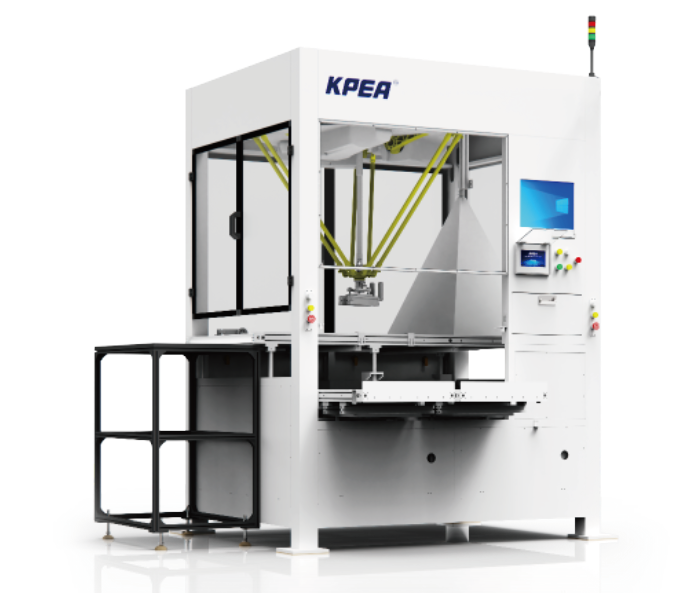 KPZU-902A 蜘蛛手收板机
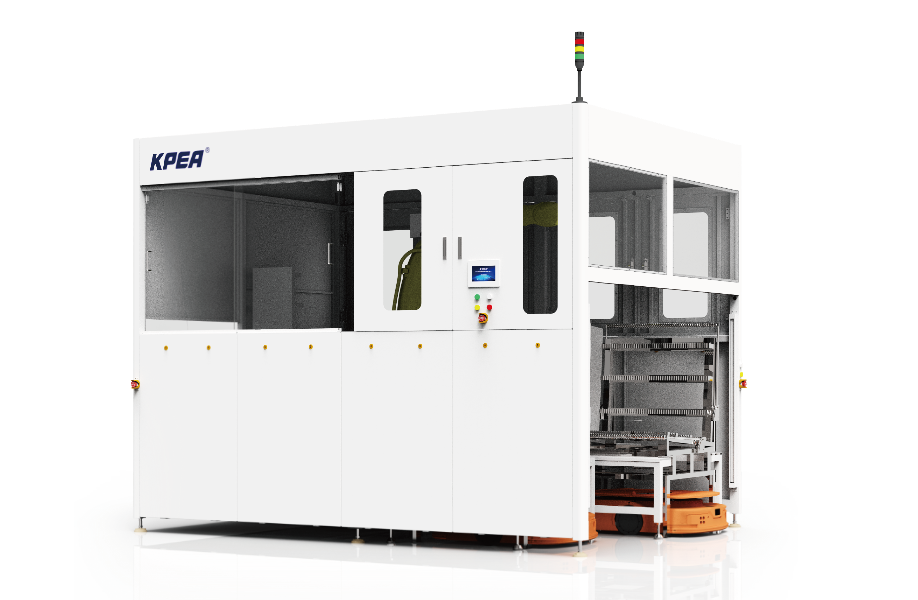 KPRU/L-6640T 六轴双工位L插架收放板机
NG暂存位是品质管控的最后拦截线。KPLU-5000A在预对位阶段拦截靶点异常板件,KPRU/L-6640T拦截取放过程中的异常板件。不良品被自动分流至暂存位,不进入下工序。
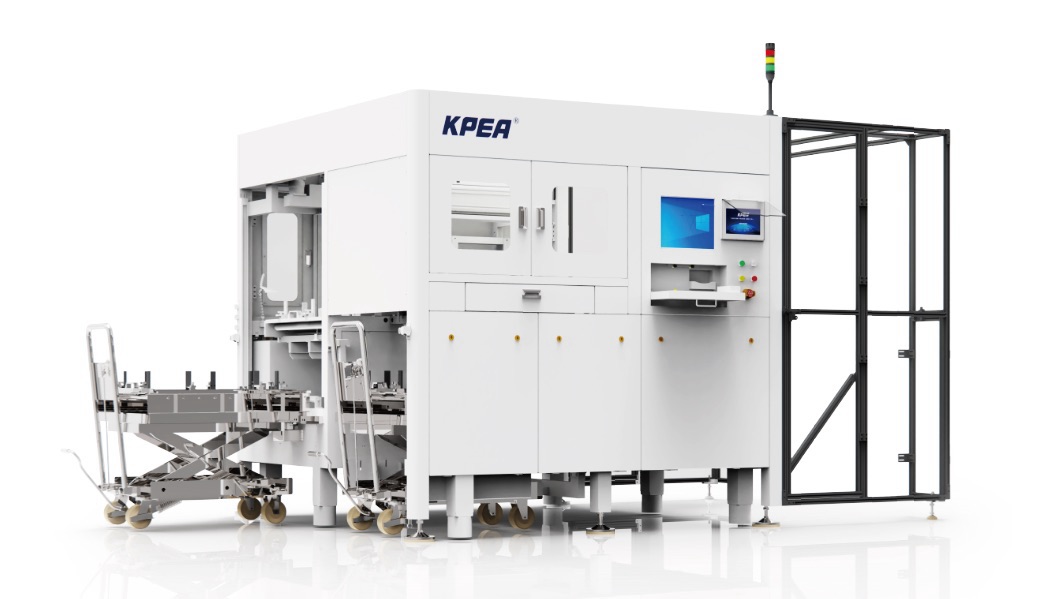 KPLU-5000A X-RAY预对位机
数据节点——追溯链条的串联者
收放板机是板件流转的必经节点,也是品质追溯数据的天然采集点。每片板件进入收放板机时,扫码模块读取板件二维码获取唯一ID,该ID在后续工序中与工位状态、时间戳绑定。
坤鹏伯爵在产收放板设备均配备扫码识别系统,可对接MES系统。多台收放板机在产线中形成数据采集网络,每台设备采集的数据汇总至MES,形成从内层到后道的完整追溯链。当后道工序出现品质异常时,通过板件ID可快速定位异常工序和时段。
总结
收放板机在PCB产线中的角色远超“搬运工”。
- 效率节点——通过工位设计和缓冲机制调节产线节拍
- 品质节点——通过取放方式和NG分拣守护板面良率
- 数据节点——通过扫码追溯串联全流程品质数据
在产线规划中,将收放板机视为集效率、品质和数据于一体的综合性节点,比仅以搬运工具来定位更为准确。
三、三个角色
- 效率 → 衔接上下工序节拍。
- 品质 → 防错放、防刮损。
- 数据 → 采集过程,可追溯。
收放板机不只是”传板”:它卡住产线节拍、把关品质、采集数据,是智能产线看不见的节拍器,选型和调试都值得重视。
本文整理自公开技术文章,正文未做实质性改写,仅供技术参考。正文主体与原文基本一致,版权归原作者所有;本站仅作技术学习与方案参考,如涉侵权请联系本站删除。
评论 0
还没有评论,来抢沙发吧。